佛山作为珠三角模具制造重镇,模具型腔、窄槽、复杂异形结构的精加工高度依赖电火花加工(EDM)。电火花加工区别于传统切削加工,依靠石墨电极与工件之间脉冲放电产生瞬时高温,熔化、剥离金属材料,实现非接触式成型,是高硬度钢材模具精加工不可或缺的核心工序。在佛山石墨加工产业链中,石墨电极的加工品质,直接决定电火花成型的精度、效率与表面效果。中山永钛石墨电极加工厂长期为佛山模具企业配套石墨电极,在大量电火花项目实践中深刻体会到:电火花加工不是简单的放电蚀除,而是电极制备、脉冲参数、冲液排渣、工装定位、过程管控融为一体的精密工艺体系,只有全流程把控细节,才能减少电极损耗、防止积碳、稳定型腔尺寸,交付高品质模具。
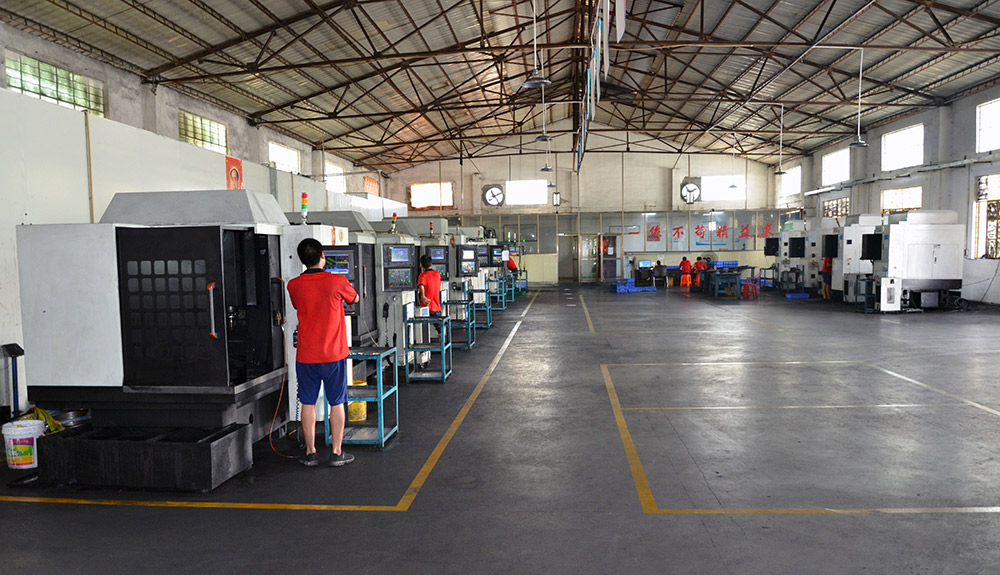
电火花加工的底层原理,决定石墨电极的选材与制作标准。电火花加工依靠脉冲电源,在电极与工件之间维持微小放电间隙,介质油击穿后产生火花,局部瞬间高温熔化金属,随工作液排出蚀除物。加工过程无机械切削力,适合加工淬火钢、硬质合金等难切削材料,处理深窄槽、微小尖角、复杂曲面。石墨凭借热膨胀系数小、重量轻、放电去除效率高的优势,逐步替代紫铜,成为佛山模具行业主流电极材料。但石墨为脆性多孔碳材,晶粒规格差异直接影响放电表现:粗颗粒石墨适合大余量粗加工,加工速度快,成本更低;细颗粒高纯石墨适合精加工,可减少电极边角损耗,获得更细腻的工件表面。中山永钛石墨电极加工厂在电极加工阶段,会根据客户电火花加工需求,提前匹配石墨牌号,做好 CNC 与砂轮精加工,严控电极崩边、掉粒缺陷。如果电极本身存在尖角崩缺、表面刀纹,投入电火花加工后,缺陷会直接复刻到模具型腔,造成不可逆的品质问题。
脉冲参数匹配,是电火花加工管控的核心,也是现场蕞容易出现失误的环节。粗加工、半精加工、精加工需要分阶段设置脉冲电流、脉宽、脉间。粗加工阶段,选用大电流、宽脉宽,快速去除大量余量,提升加工效率,但大能量放电会加剧电极边角损耗,型腔表面粗糙度较差;精加工阶段,降低峰值电流、缩短脉宽,减小单次放电能量,降低电极损耗,优化型腔表面质量。脉间参数设置尤为关键,脉间过小,蚀除物来不及排出,容易在放电间隙堆积,形成积碳,引发二次放电、拉弧,灼伤模具表面;脉间过大,加工效率大幅下降,拉长生产周期。很多佛山石墨加工厂只追求加工速度,盲目加大放电能量,忽视分阶段工艺规划,出现模具表面灼伤、尺寸超差。中山永钛石墨电极加工厂在交付电极时,同步向客户提供电极加工余量与放电工艺参考,区分粗加工电极与精加工电极,建议分开制作,避免粗加工损耗破坏电极精细轮廓,保障精加工成型精度。
冲液排渣策略,直接影响电火花加工稳定性。放电产生的金属碎屑与石墨微粒悬浮在工作液中,若不能及时从放电间隙排出,就会堆积在加工区域,造成放电不稳定、积碳拉弧。冲液方式分为侧冲、上冲、下冲,深腔加工时,排渣难度更高,容易出现废料滞留。冲液压力需要合理控制,压力过小排渣不畅;压力过大,会干扰放电间隙,造成电极抖动,影响成型精度。在薄筋、微小窄槽加工场景,排渣空间狭小,积碳风险成倍上升,需要配合抬刀动作,定时抬升电极,带出间隙内的蚀除物。中山永钛石墨电极加工厂在电极设计阶段,会根据型腔结构预留冲油孔,辅助改善深腔电火花排渣效果,降低现场积碳、拉弧故障概率。
工装定位与电极装夹,是保障电火花尺寸一致性的基础。石墨电极重量轻,但脆性大,装夹夹持力不能过大,否则容易压裂电极;夹持不牢固,加工过程电极偏移,直接造成型腔位置偏差。电极装夹完成后,必须进行精准寻边、分中,校正电极基准,基准面残留粉尘、毛刺,都会造成定位误差。同时机床工作台、主轴的稳定性至关重要,机床刚性不足,加工中产生震动,会导致型腔表面出现波纹。中山永钛石墨电极加工厂加工电极时,统一预留标准装夹基准,保证电极基准平整,方便火花机快速分中定位,减少现场装调时间,降低人为定位误差。
加工过程监控与品质检验,是规避批量不良的蕞后防线。电火花加工全程需要留意放电状态,观察放电波形,一旦出现异常拉弧信号,要立刻暂停加工,排查积碳、排渣不良等问题,不能强行继续放电。加工完成后,检测型腔深度、位置度、表面粗糙度,检查尖角、薄筋位置有无灼伤。不同钢材材质,电火花加工特性存在差异,模具钢、硬质合金的放电损耗、加工速度各不相同,不能套用同一套工艺参数。佛山模具行业订单品类繁多,产品迭代快,部分加工厂为赶交期,省略试加工与首件检验,等到加工完成才发现缺陷,造成模具报废,损失巨大。中山永钛石墨电极加工厂坚持工艺前置,提前评估型腔结构难点,针对深槽、薄筋、微小细节电极优化加工方案,减少电火花环节的各类隐患。
安全生产与设备维护,同样不可忽视。电火花加工使用可燃工作液,加工中产生油气,车间需要做好通风,杜绝明火;石墨电极在 CNC、砂轮加工阶段产生导电粉尘,粉尘进入火花机伺服、电路系统,会加速设备磨损,甚至引发电路故障。车间需要分区管控石墨粉尘,定期清理机床,做好设备保养,保障设备长期稳定运行。
佛山模具产业持续向精密化、复杂化升级,电火花加工作为模具制造的关键工序,电精品质与放电工艺相辅相成。只依靠火花机设备,忽视石墨电极本身的精度、晶粒品质,很难做出稳定合格的模具型腔。中山永钛石墨电极加工厂立足石墨电极精密加工,持续研究石墨材料特性与电火花放电之间的关联,不断优化电极制作工艺,为佛山众多模具企业提供可靠的石墨电极配套。在制造业高质量发展的浪潮下,石墨加工企业唯有打通电极制造与电火花成型的工艺链路,兼顾效率、精度与良率,持续打磨工艺能力,才能为珠三角模具产业赋能,推动电火花精密加工行业稳步向前。 http://www.shimodianji88.com/