石墨模具热压是高温高压耦合工况,同时承受热冲击、机械压力、化学侵蚀三重作用,很多模具不是一次性直接崩碎,而是循环使用中慢慢劣化,直到产品尺寸、外观不合格才被发现。中山不少五金、金刚石工具加工厂,经常遇到同一套模具前期稳定,十几炉之后批量出问题,大多是下面几类损坏:
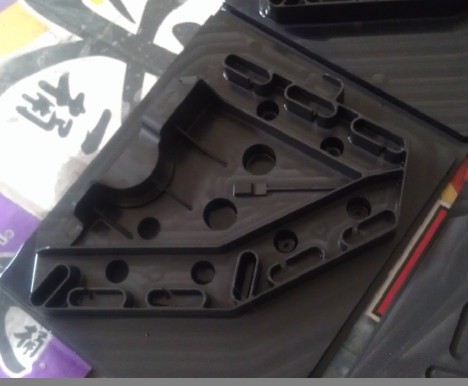
一类:热震开裂(蕞常见)
分为网状细裂纹、径向裂纹、贯穿大裂纹。
外观:模套、冲头表面出现细密龟裂纹,严重时直接裂开、断成两半。
诱因:升降温速度太快,模具内外温差大产生热应力;炉内温度不均,边角和中心温差大;模具锐角位置应力集中;石墨本身抗热震等级偏低。热压循环次数越多,微裂纹持续扩展,蕞后直接崩裂。
车间高频场景:新模具直接快速升温、高温出炉风冷。
第二类:高温氧化烧蚀、粉化
外观:模具表面发白、掉炭粉、疏松多孔,型腔慢慢变薄,摸起来有粉末脱落。
诱因:石墨 450℃以上接触氧气就会氧化消耗;真空漏气、保护氩气不足、炉膛氧含量超标;金属杂质会催化氧化,加速表面碳损耗。氧化之后模具强度大幅下降,更容易开裂、掉渣,还会污染坯体。
第三类:高温蠕变变形、尺寸走差
外观:冲头弯曲、模腔胀大、型腔变椭圆,压出来产品厚薄、外径持续超差,同批次产品尺寸不稳定。
诱因:长期高温高压持续作用,石墨缓慢塑性蠕变;冲头长径比设计太大;压力偏心、偏载;石墨密度、强度不足。这类损坏属于缓慢隐性失效,肉眼很难第一时间看出来,只能靠尺寸检测发现。
第四类:渗料、金属渗透、粘模抱死
外观:金属粉末、熔融胎料钻进石墨孔隙,型腔表面硬结块,和模具牢牢粘在一起,脱模困难;清理后表面布满麻点、凹坑。
诱因:石墨开孔孔隙高,高压下熔融金属、合金顺着孔隙渗透;没有隔离涂层、脱模剂失效;热压间隙不合理,粉料挤进配合缝隙;高温下金属和石墨发生碳扩散、生成脆性碳化物,越用越难清理,强行敲打又会崩角。
第五类:崩角、掉边、局部压溃
外观:模具棱角、进料口、台阶位置缺口、崩落,边角缺块;承压面出现凹坑、压塌。
诱因:压力偏心、装粉不对称,产生侧向剪切力;脱模困难,工人敲击撬模;石墨脆性大,尖角位置强度弱;粉体里含有金刚石等高硬颗粒,高压挤压刮伤型腔表面,形成压坑,逐步扩大成崩损。
第六类:表面磨损、划伤、麻面
外观:型腔内壁越来越粗糙,划痕、麻坑密布,产品表面拉丝、麻点。
诱因:粉体颗粒硬度高,加压、脱模时持续摩擦型腔;模具表面抛光差、没有抗氧化防护层;清理时使用钢丝球、砂纸打磨,人为划伤模面,微孔变多,后续更容易渗料、粘料。
第七类:卡模、冲头抱死损伤
外观:热压完成后冲头卡在模套里面无法脱出,硬拉直接拉伤配合面,甚至拉断冲头。
诱因:冷态配合间隙设计偏小,没有核算石墨高温膨胀量;升温后模具膨胀,间隙消失;粉料渗进配合间隙,形成硬夹层。
现场补充要点(中山本地热压厂容易踩坑)
多数时候不是单一损坏,而是组合失效:先氧化疏松 → 再热震出微裂纹 → 渗料卡模 → 敲打脱模直接崩角。
简单区分:
- 细密龟裂纹:优先控升温速率、检查气氛
- 发白掉粉:重点排查真空漏气、保护气
- 产品尺寸慢慢变大:蠕变变形,需要更换高强度石墨
- 型腔粘金属、抠不掉:渗料,要做隔离涂层或换低孔隙浸渍石墨
永钛石墨提醒,热压石墨模具的损耗管控,优先做到:选用匹配抗热震、低孔隙石墨牌号,模具结构做圆角过渡,严格控制升降温速率,保证真空 / 惰性气氛,做好隔离防护,装模对中,避免偏载敲击脱模,有效延缓各类损坏,拉长模具使用周期。 http://www.shimodianji88.com/